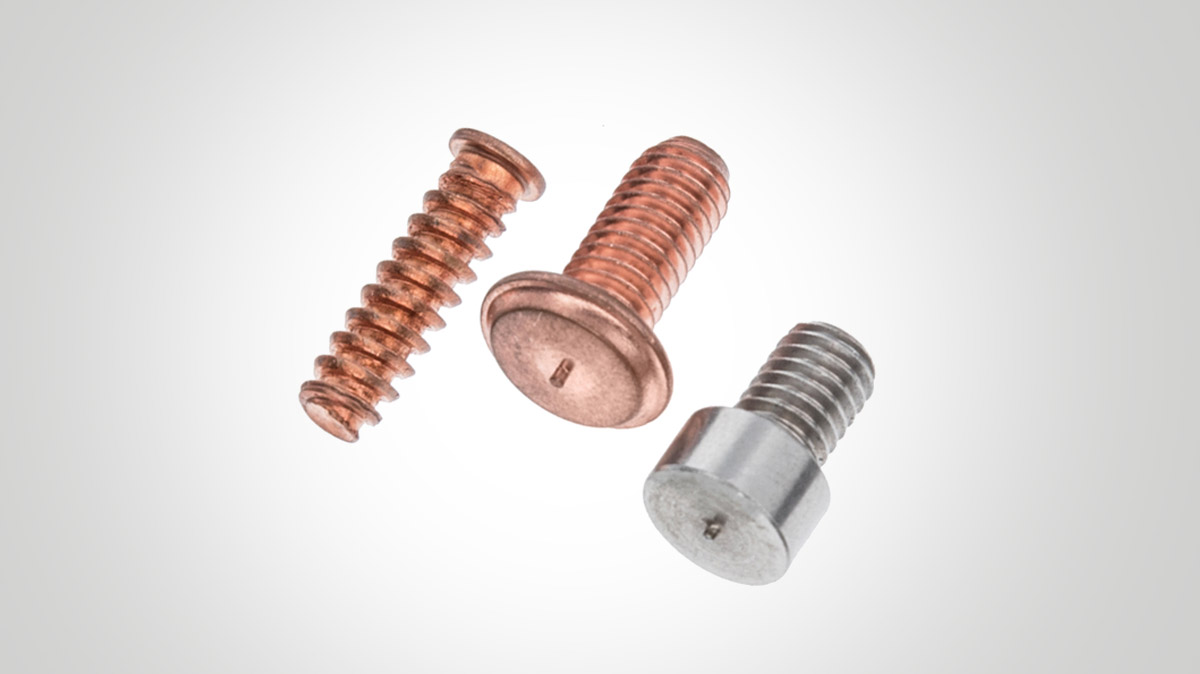
Dobór kołka do zgrzewania nie zaczyna się od pytania „M6 czy M8?”. Najpierw sprawdź metodę zgrzewania, materiał bazowy, funkcję łącznika i grubość elementu. Dopiero później wybieraj średnicę, długość oraz materiał trzpienia.
To ważne, bo dwa kołki o podobnych wymiarach mogą być przeznaczone do zupełnie innych procesów. Inaczej wygląda element do cienkiej blachy zgrzewany kondensatorowo, a inaczej trzpień przenoszący większe obciążenia w procesie łukowym. W STEAM sugerujemy więc traktować dobór jako krótki proces techniczny, a nie wybór samego rozmiaru z katalogu.
Jakie kołki do zgrzewania możesz wybrać?
Kołki do zgrzewania dobiera się przede wszystkim według metody montażu oraz funkcji, jaką mają pełnić po wykonaniu połączenia. W praktyce możesz potrzebować trzpienia z gwintem zewnętrznym, gwintem wewnętrznym, gładkiego bolca, elementu ustalającego albo mocowania izolacji.
W ofercie STEAM znajduje się więcej rozwiązań niż popularne PT, RD i UD. W elementach do zgrzewania dostępne są rodziny przeznaczone zarówno do zgrzewania kondensatorowego, jak i łukowego.
Najczęściej spotkasz:
- PT – trzpień z gwintem zewnętrznym przeznaczony do zgrzewania kondensatorowego,
- IT – element z gwintem wewnętrznym, przydatny wtedy, gdy chcesz uzyskać gwintowany punkt montażowy bez wykonywania klasycznego otworu przelotowego,
- UT i US – gładkie trzpienie stosowane między innymi do ustalania i pozycjonowania elementów,
- PS – trzpienie i piny do zastosowań montażowych,
- FIR TREE – elementy z charakterystycznym grubym profilem, stosowane między innymi do mocowania klipsów i tworzyw,
- RD, MD i PD – trzpienie gwintowane stosowane w zgrzewaniu łukowym przy bardziej obciążonych połączeniach,
- UD – gładki bolec do procesu łukowego,
- ID – rozwiązanie z gwintem wewnętrznym do zgrzewania łukowego,
- ISN z klipsami – rodzina przeznaczona do mocowania izolacji technicznych.
Warto rozróżnić oznaczenie katalogowe od oznaczenia wynikającego z normy. Symbole PT, IT czy UT funkcjonują w odniesieniu do elementów kondensatorowych, natomiast ISO 13918 obejmuje między innymi rodziny RD, UD czy ID stosowane w zgrzewaniu łukowym.
| Potrzeba | Typ kołka | Typowe zastosowanie |
| Gwint zewnętrzny na cienkiej blasze | PT | zgrzewanie kondensatorowe |
| Gwint wewnętrzny na cienkim elemencie | IT / IS | punkt montażowy bez klasycznego otworu |
| Gładki trzpień | UT / US | ustalanie i pozycjonowanie |
| Mocowanie klipsów lub tworzyw | FIR TREE | montaż elementów wciskanych |
| Gwint przy większych obciążeniach | RD / MD / PD | zgrzewanie łukowe |
| Gładki bolec w procesie łukowym | UD | połączenia konstrukcyjne i montażowe |
| Gwint wewnętrzny w procesie łukowym | ID | mocowanie wymagające gniazda gwintowanego |
| Mocowanie izolacji | ISN + klips | izolacje techniczne |
Chcesz lepiej zrozumieć, skąd bierze się krótki impuls i dlaczego ta metoda dobrze sprawdza się przy cienkich blachach? Sprawdź, jak działa zgrzewarka kondensatorowa i zobacz, jak przebiega cały proces od magazynowania energii do wykonania zgrzewu.
Kiedy wybrać kołki do zgrzewania kondensatorowego?
Kołki do zgrzewania kondensatorowego sprawdzają się przede wszystkim przy cienkich blachach oraz tam, gdzie chcesz ograniczyć ilość ciepła wprowadzoną do materiału. Energia zgromadzona w kondensatorach jest uwalniana bardzo szybko – typowy czas procesu z zapłonem końcówki wynosi około 0,5–5 ms.
Tak krótki impuls ogranicza ryzyko odkształceń i śladów cieplnych po drugiej stronie elementu. Przy aluminium opisywane są zastosowania dla blach od około 0,5 mm, a głębokość wtopienia może wynosić około 0,1 mm. Nie oznacza to jednak, że każdą kombinację kołka i cienkiej blachy można zgrzać bez wcześniejszego sprawdzenia parametrów.
Do tej technologii STEAM oferuje między innymi trzpienie PT, IT, UT, PS oraz FIR TREE. Pełną grupę znajdziesz w kategorii elementów do zgrzewania metodą kondensatorową.
Sugerujemy rozważyć tę metodę, jeśli:
- pracujesz z cienką blachą,
- ważny jest niewielki ślad cieplny po przeciwnej stronie elementu,
- potrzebujesz punktu mocującego z gwintem zewnętrznym lub wewnętrznym,
- zależy Ci na krótkim czasie wykonania pojedynczego zgrzewu,
- stosujesz materiały i średnice zgodne z możliwościami urządzenia.
Dobrym przykładem jest trzpień PT. W wariancie aluminiowym karta STEAM obejmuje zakres M3–M10, a długość może dochodzić do 60 mm, zależnie od średnicy. Sam rozmiar kołka nie wystarczy jednak do wyboru technologii – trzeba jeszcze uwzględnić materiał podstawowy oraz energię zgrzewarki.
Kiedy lepiej zastosować zgrzewanie łukowe albo krótki cykl?
Zgrzewanie łukowe wybieraj przy grubszych elementach, większych średnicach i połączeniach wymagających większej nośności. Kołek zostaje uniesiony, między nim a materiałem powstaje łuk, a po stopieniu powierzchni łącznik jest wtłaczany w ciekły metal.
W tej grupie spotkasz między innymi RD, MD, PD, UD, ID, MPF i SD1. Przy części zastosowań proces współpracuje z osłoną ceramiczną lub gazową. W STEAM mamy osobną kategorię elementów do zgrzewania metodą łukową, dzięki czemu łatwiej zawęzić wybór do rozwiązań przygotowanych pod konkretny proces.
W praktyce:
- RD, MD i PD wybierasz, gdy potrzebny jest gwintowany element do bardziej obciążonego połączenia,
- UD sprawdza się, gdy potrzebujesz gładkiego bolca,
- ID daje możliwość wykonania punktu z gwintem wewnętrznym,
- MPF i SD1 stosuje się w bardziej wyspecjalizowanych zadaniach,
- osłona ceramiczna lub gazowa pomaga kontrolować przebieg procesu przy określonych typach i średnicach.
Pomiędzy klasycznym zgrzewaniem kondensatorowym a dłuższym procesem łukowym znajduje się jeszcze short-cycle, czyli zgrzewanie krótkim cyklem. Typowy czas procesu wynosi około 10–100 ms. Pozwala ograniczyć ilość wprowadzonego ciepła względem klasycznego drawn arc, a jednocześnie pracować w zakresie, w którym typowe CD może już nie wystarczać. W ofercie STEAM znajdziesz między innymi warianty FIR TREE przeznaczone do krótkiego cyklu.
Jeśli porównujesz różne sposoby łączenia blach, zajrzyj też do naszego poradnika o zgrzewaniu punktowym. Wyjaśniamy w nim, na czym polega ta metoda i czym różni się od zgrzewania trzpieni oraz kołków.
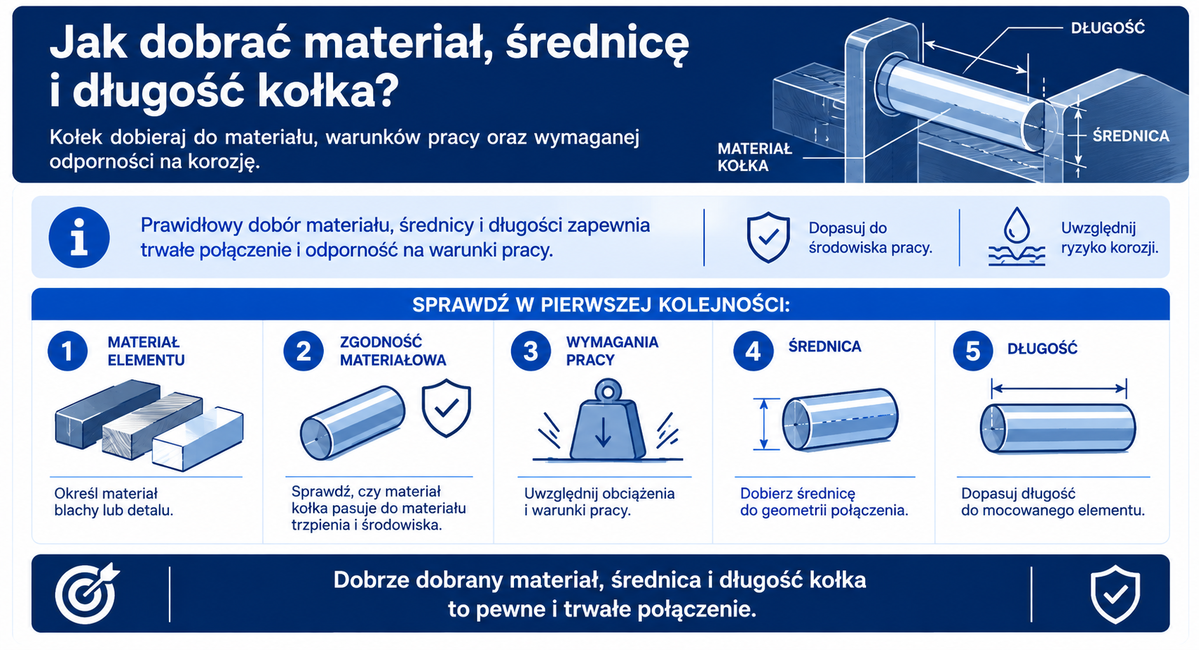
Jak dobrać materiał, średnicę i długość kołka?
Materiał kołka dobieraj do materiału bazowego, środowiska pracy oraz wymaganej odporności na korozję. Sam fakt, że określony trzpień występuje w wersji stalowej, nierdzewnej lub aluminiowej, nie oznacza, że każdy wariant można połączyć z każdym podłożem.
W STEAM oferujemy między innymi stal miedziowaną, stal nierdzewną A2, stal kwasoodporną A4, aluminium oraz mosiądz. Uważamy, że właśnie tutaj popełnia się sporo błędów – materiał traktuje się jako drugorzędny parametr, choć ma bezpośredni wpływ na proces i trwałość gotowego złącza.
Przy doborze przyjmij prostą kolejność:
- określ materiał blachy lub detalu,
- sprawdź zgodność materiałową konkretnego trzpienia,
- uwzględnij wymagania dotyczące korozji,
- dopiero później wybierz średnicę,
- długość dopasuj do geometrii mocowanego elementu,
- sprawdź, czy wybrany rozmiar mieści się w zakresie urządzenia.
Stal miedziowana jest często stosowana w połączeniach ze stalą niskowęglową. Cienkiej warstwy miedzi nie należy jednak traktować jak docelowej ochrony elementu przeznaczonego do agresywnego środowiska.
A2 i A4 wybierasz tam, gdzie liczy się odporność korozyjna. A4 lepiej sprawdza się między innymi w środowiskach zawierających chlorki, ale nawet wtedy sprawdź materiał podłoża i możliwość wystąpienia korozji galwanicznej.
Szczególnej uwagi wymaga aluminium. Dane dla trzpienia PT AlMg3 pokazują dobre dopasowanie do podłoży AlMg 1–5, natomiast dla badanych podłoży stalowych wskazano brak dopasowania. Dlatego nie sugerujemy wyboru kołka aluminiowego do stali wyłącznie dlatego, że będzie lżejszy.
Dobór właściwego trzpienia to tylko część procesu. Przeczytaj również, jak wygląda zgrzewanie kołków krok po kroku i od czego zależy jakość oraz powtarzalność gotowego połączenia.
Jak uniknąć błędów podczas doboru i sprawdzić jakość zgrzewu?
Dobór kołka kończy się próbą wykonaną na materiale odpowiadającym rzeczywistemu detalowi produkcyjnemu. Parametry z katalogu lub wcześniejszego projektu dają punkt startowy, ale grubość, powłoka, czystość powierzchni i urządzenie zmieniają warunki procesu.
Szczególny przypadek stanowi blacha ocynkowana. Cynk wpływa na przebieg zgrzewania i może zwiększać rozprysk oraz porowatość. W jednym z badań dla kołka M5 na blasze ocynkowanej poniżej 1 mm napięcia 90 i 115 V okazały się niewystarczające, a poprawę uzyskano przy 130 V. To nie jest nastawa do skopiowania – wynik dotyczył konkretnego układu materiału, kołka i zgrzewarki.
Przed rozpoczęciem serii sprawdź więc:
- czy powierzchnia jest wolna od farby, oleju, grubej warstwy tlenków i zgorzeliny,
- czy średnica kołka mieści się w zakresie zgrzewarki oraz pistoletu,
- czy parametry zostały dobrane do konkretnej grubości i materiału,
- czy zgrzew ma równą geometrię i nie wykazuje nadmiernego rozprysku,
- czy wykonano odpowiednią próbę mechaniczną,
- czy w produkcji seryjnej kontrolujesz powtarzalność energii, czasu, skoku i docisku.
Do oceny mogą służyć oględziny, próba zginania, próba momentem, próba odrywania albo badanie przekroju, zależnie od rodzaju połączenia i przyjętej procedury. Aktualne wymagania procesowe opisuje również ISO 14555:2025, która obejmuje między innymi kwalifikowanie procedur, operatorów i badania produkcyjne.
W praktyce największym błędem jest wybieranie trzpienia na zasadzie: „potrzebuję gwintu M6, więc biorę M6”. Gwint opisuje tylko fragment geometrii elementu, a nie sposób wykonania połączenia. Zauważyłem też, że przy produkcji seryjnej drobna zmiana partii blachy, powłoki albo przygotowania powierzchni potrafi wymagać ponownego sprawdzenia parametrów. Przy cienkich detalach różnica między poprawnym zgrzewem a odkształceniem powierzchni bywa niewielka, dlatego pierwszą serię dobrze poprzedzić próbami na realnym materiale. Jeśli złącze przenosi obciążenia, sam wygląd wypływki nie wystarcza – potrzebna jest również kontrola mechaniczna.
Gdzie dobrać kołki do zgrzewania i odpowiednie urządzenie?
Najbezpieczniej dobierać kołki razem z technologią i urządzeniem, bo średnica, materiał, rodzaj końcówki oraz sposób zgrzewania tworzą jeden układ. W STEAM pomagamy dobrać element do konkretnej blachy, funkcji połączenia i planowanej metody pracy.
Przy wyborze przygotuj kilka informacji:
- materiał i grubość elementu bazowego,
- oczekiwany rodzaj mocowania – gwint zewnętrzny, wewnętrzny czy trzpień gładki,
- przewidywane obciążenie,
- warunki pracy gotowego elementu,
- wymaganą średnicę i długość,
- model posiadanej zgrzewarki albo informację, że urządzenie również ma zostać dobrane.
Jeżeli kompletujesz cały proces, sprawdź też zgrzewarki kondensatorowe i transformatorowe. STEAM jako hurtownia elementów złącznych dostarcza kołki, trzpienie, bolce oraz rozwiązania do różnych metod zgrzewania, dzięki czemu nie musisz dobierać łącznika w oderwaniu od urządzenia i warunków pracy. Sugerujemy zacząć od metody, materiału i funkcji połączenia. Rozmiar przychodzi później.
Kołki do zgrzewania to elementy złączne, które mocuje się do powierzchni metalowych za pomocą procesu zgrzewania. Dzięki temu powstaje trwałe i odporne na obciążenia połączenie, wykorzystywane m.in. w budownictwie, przemyśle czy motoryzacji.
Najczęściej stosuje się kołki do zgrzewania kondensatorowego (np. PT), kołki do zgrzewania łukowego (np. RD) oraz kołki gładkie bez gwintu. Każdy z tych typów ma inne zastosowanie i jest dopasowany do konkretnej technologii oraz materiału.
Dobór powinien uwzględniać materiał, do którego kołek będzie mocowany, metodę zgrzewania, wymagania wytrzymałościowe oraz warunki pracy. Ważne są także wymiary kołka i jego konstrukcja – np. gwintowany lub gładki.
Tak, materiał ma kluczowe znaczenie dla trwałości połączenia. Najczęściej stosuje się stal, stal nierdzewną lub aluminium, a wybór zależy od środowiska pracy i rodzaju konstrukcji.
Kołki znajdują zastosowanie w wielu branżach – w konstrukcjach stalowych, produkcji maszyn, przemyśle motoryzacyjnym, energetyce czy przy montażu instalacji i elementów konstrukcyjnych.
Do cienkich materiałów najlepiej sprawdza się zgrzewanie kondensatorowe, które jest szybkie i precyzyjne. W przypadku grubych elementów konstrukcyjnych stosuje się zgrzewanie łukowe, które zapewnia większą wytrzymałość.
Tak, szczególnie modele wykonane ze stali nierdzewnej lub pokryte odpowiednimi powłokami ochronnymi. Dzięki temu mogą być stosowane w trudnych warunkach, np. na zewnątrz lub w środowisku wilgotnym.
Najważniejsze zalety to trwałość połączenia, szybki montaż, brak konieczności wiercenia otworów oraz estetyczne wykończenie powierzchni bez widocznych elementów mocujących.
Tak, ale należy dobrać odpowiedni typ – np. kołki do zgrzewania kondensatorowego, które pozwalają na precyzyjne i bezpieczne mocowanie nawet bardzo cienkich materiałów.
Nieprawidłowy dobór może prowadzić do osłabienia połączenia, problemów montażowych, a nawet uszkodzenia materiału. Dlatego warto dopasować kołek do konkretnego zastosowania i technologii zgrzewania.
Powiązane tematycznie wpisy
O autorze
Dariusz Michajłow
Ekspert z wieloletnim doświadczeniem w branży elementów złącznych. Swoje artykuły opiera na praktycznej wiedzy oraz znajomości nowoczesnych technologii i rozwiązań wykorzystywanych w technice łączenia. Dzieli się sprawdzonymi wskazówkami, które pomagają dobrać odpowiednie komponenty do zastosowań przemysłowych.
STEAM – Najwyższa jakość produktów
Sprawdź pozostałe artykuły
STEAM – Producent elementów złącznych
Nie wiesz, który produkt będzie dla Ciebie najlepszy?
Pomożemy Ci dobrać rozwiązanie dopasowane do Twoich potrzeb, oczekiwań i budżetu.