Zgrzewarka wykonuje cykl, ale kołek odpada? Zgrzew raz jest prawidłowy, a za chwilę pojawiają się odpryski albo ślad po drugiej stronie blachy? Nie zakładaj od razu awarii urządzenia. Przy zgrzewaniu technicznym jakość połączenia zależy od całego układu: energii, masy, przewodów, pistoletu, kołka, powierzchni materiału oraz ustawień mechanicznych.
W STEAM sugerujemy zacząć diagnostykę od elementów, które można bezpiecznie sprawdzić bez ingerowania we wnętrze zgrzewarki. Poniżej znajdziesz konkretne objawy, możliwe przyczyny i działania, które pozwolą ustalić, dlaczego zgrzewarka nie zgrzewa prawidłowo.
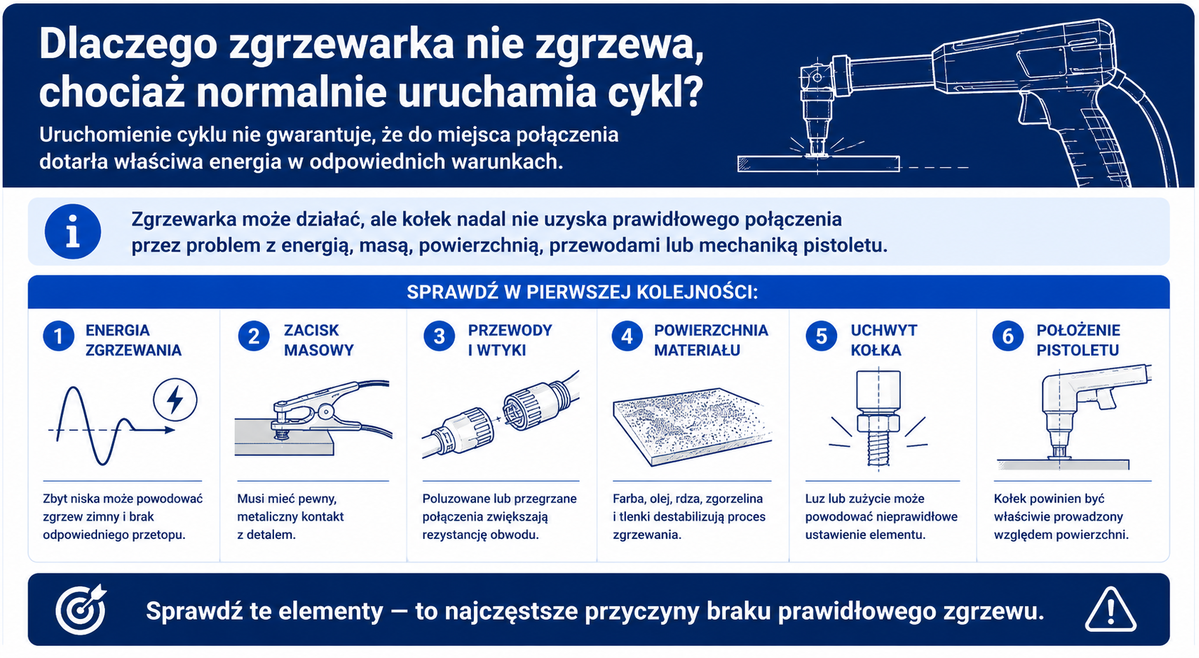
Dlaczego zgrzewarka nie zgrzewa, chociaż normalnie uruchamia cykl?
Uruchomienie cyklu nie oznacza jeszcze, że do miejsca połączenia została dostarczona właściwa energia w odpowiednich warunkach. Zgrzewarka może działać, a kołek nadal nie uzyska prawidłowego połączenia przez problem z masą, powierzchnią, przewodami lub mechaniką pistoletu.
W pierwszej kolejności sprawdź:
- energię zgrzewania – za niska może powodować zgrzew zimny i brak odpowiedniego przetopu,
- zacisk masowy – musi mieć pewny, metaliczny kontakt z detalem,
- przewody i wtyki – poluzowane albo przegrzane połączenie zwiększa rezystancję obwodu,
- powierzchnię materiału – farba, olej, rdza, zgorzelina i tlenki destabilizują proces,
- uchwyt kołka – luz lub zużycie może powodować nieprawidłowe ustawienie elementu,
- położenie pistoletu – kołek powinien być właściwie prowadzony względem powierzchni.
Jeśli urządzenie wykonuje cykl, ale nie ma zgrzewu, zalecamy najpierw sprawdzić zewnętrzny obwód: wtyki, przewody, masę oraz uchwyt. Dopiero później rośnie prawdopodobieństwo problemu po stronie samego źródła.
Nie sugerujemy więc rozpoczynania od przypadkowego podnoszenia mocy. Szczególnie jeśli wcześniej przy tych samych ustawieniach proces działał prawidłowo, sprawdź, co zmieniło się między kolejnymi seriami – materiał, jego powierzchnia, położenie masy, kołek lub stan pistoletu.
Chcesz lepiej zrozumieć, co dzieje się w miejscu łączenia metalu i skąd mogą wynikać problemy z jakością połączenia? Sprawdź, czym jest zgrzewanie punktowe, jak przebiega ten proces i gdzie znajduje zastosowanie.
Jak rozpoznać zbyt małą lub zbyt dużą energię zgrzewania?
Za mała energia najczęściej daje słaby, zimny zgrzew, natomiast jej nadmiar powoduje rozprysk, nadtopienie i może pozostawiać ślady na odwrotnej stronie blachy. Wygląd połączenia jest więc pierwszą wskazówką diagnostyczną, choć nie powinien być jedynym kryterium jego oceny.
W zgrzewaniu kondensatorowym energia jest magazynowana w kondensatorach, a następnie bardzo szybko przekazywana do miejsca zgrzewania. Materiały branżowe wskazują dla tej technologii typowy czas procesu na poziomie około 1–3 ms. Tak krótki czas sprawia, że nawet niewielkie zmiany energii, docisku czy warunków kontaktu mogą zmienić rezultat.
Najczęściej zobaczysz następujące objawy:
- kołek odpada niemal bez oporu – możliwa jest za mała energia, słaba masa albo zabrudzenie powierzchni,
- kołnierz zgrzeiny jest bardzo mały – sprawdź energię, docisk oraz mechanikę pistoletu,
- pojawia się dużo odprysków – energia może być za wysoka,
- blacha jest mocno nadtopiona – sprawdź energię oraz dopasowanie procesu do jej grubości,
- kolejne zgrzewy znacznie się różnią – przyczyną może być zmienna rezystancja, powierzchnia lub docisk.
Przy regulacji sugerujemy zmieniać jeden parametr naraz i każdą zmianę weryfikować na materiale odpowiadającym detalowi produkcyjnemu. Jeśli jednocześnie zmienisz moc, docisk i ustawienie pistoletu, trudno będzie później stwierdzić, co faktycznie poprawiło zgrzew.
Jeśli interesuje Cię nie tylko diagnostyka gotowego urządzenia, ale też jego budowa, sprawdź jak zrobić zgrzewarkę. W naszym artykule znajdziesz informacje, które pomogą lepiej zrozumieć, z jakich elementów składa się układ zgrzewania i co wpływa na jego prawidłową pracę.
Co oznaczają konkretne objawy nieprawidłowego zgrzewu?
Rodzaj wady często pozwala zawęzić źródło problemu jeszcze przed rozpoczęciem regulacji urządzenia. Zimny zgrzew, nadmierny rozprysk i jednostronny kołnierz wskazują na inne obszary diagnostyki.
| Objaw | Prawdopodobna przyczyna | Co sprawdzić? |
| Kołek łatwo odpada | za mała energia, słaba masa, brudna powierzchnia | energię, zacisk masowy, powierzchnię i przewody |
| Brak wyraźnego kołnierza | zgrzew zimny, niewłaściwy docisk | ustawienie energii i mechanikę pistoletu |
| Dużo odprysków | za wysoka energia, nieprawidłowe zagłębianie | energię, docisk i ustawienie kołka |
| Ślad na odwrocie blachy | nadmierna energia lub zbyt cienki materiał | grubość blachy i parametry procesu |
| Kołnierz po jednej stronie | możliwy arc blow | położenie zacisków masowych |
| Kołek stoi krzywo | nieprostopadły pistolet lub problem z uchwytem | prowadzenie, centrowanie i stan uchwytu |
| Raz trzyma, raz odpada | niestabilny kontakt, przewód lub docisk | cały zewnętrzny obwód i mechanikę |
Jeżeli kołnierz i odpryski występują głównie po jednej stronie, możliwą przyczyną jest arc blow – magnetyczne odchylenie łuku. Zjawisko zależy m.in. od przepływu prądu, geometrii detalu i rozmieszczenia przewodów masowych.
W takiej sytuacji możesz sprawdzić:
- czy jeden zacisk masowy nie znajduje się wyłącznie po jednej stronie miejsca zgrzewania,
- czy można zastosować dwa zaciski po przeciwnych stronach,
- czy punkt zgrzewania znajduje się bardzo blisko krawędzi,
- czy zmiana położenia masy wpływa na kierunek powstawania kołnierza.
Jeżeli po zmianie układu mas wada zmienia kierunek albo zanika, otrzymujesz ważną wskazówkę dotyczącą przyczyny. Nie koryguj takiego problemu wyłącznie zwiększeniem energii, ponieważ nie usuwa ono źródła asymetrii.
Moim zdaniem przy niestabilnych zgrzewach najlepiej najpierw odtworzyć warunki referencyjne, zamiast od razu zwiększać moc. Zauważyłem, że dużo informacji daje wykonanie 3–5 kolejnych zgrzewów na czystej próbce o znanej grubości i takim samym gatunku materiału. W technologii kondensatorowej proces może trwać około 1–3 ms, więc nawet niewielka zmiana kontaktu lub docisku potrafi wpłynąć na rezultat. Jeśli próbki referencyjne są powtarzalne, szukałbym problemu przede wszystkim w detalu produkcyjnym, powierzchni, masie lub pozycjonowaniu.
Powiązane tematycznie wpisy
Masz już za sobą podstawową diagnostykę i chcesz lepiej zrozumieć, skąd biorą się problemy ze zgrzewem? Sprawdź, jak działa zgrzewarka kondensatorowa i zobacz, w jaki sposób energia zgromadzona w kondensatorach pozwala w bardzo krótkim czasie połączyć kołek z materiałem
Czy masa, powierzchnia i pistolet do zgrzewania mogą powodować słabe połączenie?
Tak – nawet prawidłowo ustawiona zgrzewarka nie zapewni dobrego zgrzewu, jeśli obwód elektryczny lub mechanika pistoletu działają niestabilnie. To właśnie te elementy sugerujemy sprawdzić przed podejrzeniem poważniejszej awarii.
Zacznij od masy i powierzchni:
- zacisk powinien mieć bezpośredni kontakt z czystym metalem,
- usuń z miejsca kontaktu farbę, rdzę, zgorzelinę, smar i inne zanieczyszczenia,
- skontroluj stan kabla masowego i kabla zgrzewania,
- sprawdź, czy końcówki przewodów nie są nadpalone lub nadmiernie rozgrzane,
- upewnij się, że wszystkie dostępne połączenia zewnętrzne są prawidłowo osadzone.
Krótki czas procesu kondensatorowego oznacza, że zgrzew ma niewiele czasu na poradzenie sobie z warstwami ograniczającymi prawidłowy przepływ prądu. Dlatego zwiększanie mocy w celu „przepalenia” zabrudzonej powierzchni nie jest dobrym sposobem regulacji. Może zwiększyć ilość odprysków i doprowadzić do przegrzania materiału.
Drugi obszar to pistolet do zgrzewania. Zużyty uchwyt może powodować luz kołka, a zabrudzony mechanizm – zwiększać tarcie i zmieniać jego ruch. Jeśli element stoi pod kątem, jedna krawędź może zetknąć się z materiałem wcześniej, przez co zgrzew będzie asymetryczny.
Skontroluj więc również:
- osadzenie kołka w uchwycie,
- luz i zużycie elementów prowadzących,
- czystość ruchomych części pistoletu,
- prostopadłość względem blachy,
- powtarzalność docisku między kolejnymi cyklami..
Czy zgrzewarkę kondensatorową i transformatorową diagnozuje się tak samo?
Nie – podstawowe kontrole są podobne, ale parametry procesu zależą od zastosowanej technologii zgrzewania. Masa, przewody, powierzchnia i stan pistoletu pozostają ważne w obu przypadkach, jednak dalsza regulacja przebiega inaczej.
Przy rozwiązaniach kondensatorowych sprawdzaj przede wszystkim:
- ustawienie energii lub mocy zgrzewu,
- stan obwodu masowego,
- powierzchnię blachy,
- prawidłowe osadzenie kołka,
- pracę i ustawienie pistoletu,
- zgodność elementu oraz materiału z zastosowaną technologią.
Zgrzewarka kondensatorowa do gwoździ lub kołków przekazuje energię w bardzo krótkim czasie. Nie oznacza to jednak, że można stosować jedną nastawę dla wszystkich średnic i materiałów.
Przy rozwiązaniach łukowych i zgrzewarkach transformatorowych znaczenia nabierają dodatkowo:
- prąd procesu,
- czas trwania zgrzewania,
- lift, czyli ruch unoszenia kołka,
- plunge, czyli jego zagłębienie,
- dynamika pracy pistoletu,
- prawidłowe centrowanie elementu.
Nastawy powinny pochodzić z dokumentacji konkretnego urządzenia i zastosowanej technologii. Takie rozgraniczenie jest ważne, ponieważ kopiowanie parametrów z innej zgrzewarki może prowadzić do błędnych wniosków diagnostycznych.
Jak sprawdzić zgrzew i kiedy zamiast regulacji potrzebny jest serwis?
Najpierw wykonaj kontrolowaną próbę na materiale referencyjnym, a dopiero gdy problem występuje również w takich warunkach, podejrzewaj samą zgrzewarkę. To prosty sposób na oddzielenie błędu procesu od potencjalnej usterki sprzętu.
Możesz przeprowadzić diagnostykę w następującej kolejności:
- zapisz aktualne ustawienia urządzenia,
- wykonaj 3–5 zgrzewów na czystej próbce referencyjnej,
- oczyść miejsce zgrzewania oraz miejsce podłączenia masy,
- sprawdź przewody, wtyki i zewnętrzne połączenia,
- skontroluj uchwyt, prowadzenie i ustawienie pistoletu,
- zmieniaj energię małymi krokami i tylko po jednym parametrze,
- po regulacji wykonaj próbę mechaniczną.
Jeśli na próbce referencyjnej zgrzewy są prawidłowe, problemu należy szukać przede wszystkim w materiale produkcyjnym, jego powierzchni, powłoce, grubości, położeniu masy lub ustawieniu elementu. Jeśli natomiast również w kontrolowanych warunkach występuje duży rozrzut, rośnie prawdopodobieństwo problemu z pistoletem, przewodem albo źródłem.
Oględziny nie powinny kończyć kontroli. ISO 14555 obejmuje m.in. badania wizualne, próby zginania, rozciągania, próbę momentem oraz badania makroskopowe, zależnie od procesu i zakresu kontroli.
Samodzielną diagnostykę przerwij, gdy:
- urządzenie nie ładuje lub nie wyzwala procesu mimo sprawdzenia obwodu zewnętrznego,
- pojawia się zapach przegrzania, dym albo ślady nadpaleń,
- prawidłowo zamocowane przewody lub wtyki nadmiernie się nagrzewają,
- zabezpieczenie zasilania regularnie wyłącza urządzenie,
- pistolet nie wykonuje prawidłowego ruchu mimo podstawowej obsługi,
- zgrzewy pozostają niestabilne również na materiale referencyjnym.
Nie otwieraj samodzielnie części wysokonapięciowej zgrzewarki kondensatorowej. Kondensatory mogą magazynować niebezpieczną energię również po odłączeniu urządzenia od zasilania, dlatego prace wewnętrzne powinny należeć do wykwalifikowanego serwisu.
Jeżeli problem wynika natomiast z niedopasowania wyposażenia do procesu, w ofercie STEAM dostępne są narzędzia do technicznego zgrzewania elementów złącznych, w tym zgrzewarki do kołków, rozwiązania kondensatorowe i transformatorowe oraz pistolety do zgrzewania. Sugerujemy dobierać je pod kątem materiału, rodzaju elementu, grubości detalu oraz wymaganej powtarzalności procesu, zamiast kierować się wyłącznie mocą urządzenia.
STEAM jako dystrybutor elementów złącznych pozwala spojrzeć na problem szerzej niż tylko przez pryzmat samej zgrzewarki. Odpowiednio dobrany element, narzędzie i technologia montażu tworzą jeden proces – a jego uporządkowana diagnostyka pozwala znacznie szybciej ustalić, czy przyczyną słabego zgrzewu jest ustawienie, materiał, wyposażenie czy rzeczywista usterka urządzenia.
Najważniejsze wnioski z diagnostyki zgrzewarki
Problemy ze zgrzewem bardzo często wynikają nie z awarii urządzenia, lecz z nieprawidłowej energii, słabej masy, zabrudzonej powierzchni albo błędnego ustawienia pistoletu. Dlatego diagnostykę zacznij od procesu i elementów zewnętrznych, a dopiero później podejrzewaj samo źródło zgrzewania.
- Sprawdź masę, przewody, powierzchnię, uchwyt i ustawienia energii, zanim zaczniesz zmieniać kilka parametrów jednocześnie.
- Wykonaj 3–5 prób na czystym materiale referencyjnym i oceń zgrzew także mechanicznie, nie tylko wizualnie.
Jeśli problem występuje również w kontrolowanych warunkach, a urządzenie przegrzewa się, nie wyzwala cyklu lub zachowuje się niestabilnie, dalszą diagnostykę powierz serwisowi. STEAM może pomóc dobrać narzędzia i elementy złączne do konkretnej technologii zgrzewania, tak aby ograniczyć problemy wynikające z niedopasowania sprzętu do procesu.
Najczęściej przyczyną jest za mała energia, słaba masa, zabrudzona powierzchnia, problem z przewodami lub nieprawidłowe ustawienie pistoletu.
Kołek może odpadać przez zbyt małą energię zgrzewu, słaby kontakt masy lub brak odpowiedniego przetopu. Sprawdź też czystość powierzchni i stan uchwytu.
Duża ilość odprysków może wskazywać na zbyt wysoką energię lub nieprawidłowe zagłębianie kołka. Moc koryguj stopniowo.
Nie jest to zalecane. Farba, rdza, zgorzelina, olej i inne zanieczyszczenia mogą destabilizować przepływ prądu i zapłon łuku.
Możliwą przyczyną jest arc blow, czyli magnetyczne odchylenie łuku. Sprawdź rozmieszczenie zacisków masowych i położenie punktu zgrzewania.
Gdy problem występuje także na materiale referencyjnym albo urządzenie nie wyzwala procesu, przegrzewa się, dymi lub ma nadpalone elementy.
O autorze

Dariusz Michajłow
Ekspert z wieloletnim doświadczeniem w branży elementów złącznych. Swoje artykuły opiera na praktycznej wiedzy oraz znajomości nowoczesnych technologii i rozwiązań wykorzystywanych w technice łączenia. Dzieli się sprawdzonymi wskazówkami, które pomagają dobrać odpowiednie komponenty do zastosowań przemysłowych.
STEAM – Najwyższa jakość produktów
Sprawdź pozostałe artykuły
STEAM – Producent elementów złącznych
Nie wiesz, który produkt będzie dla Ciebie najlepszy?
Pomożemy Ci dobrać rozwiązanie dopasowane do Twoich potrzeb, oczekiwań i budżetu.